COURSE 数控车操作与编程
数控车操作与编程:轴类盘类零件的一次成型
车床的活看着简单,难在尺寸稳定与表面质量。这门课从对刀和刀补抠起,把外圆、内孔、切槽、螺纹一次做对。
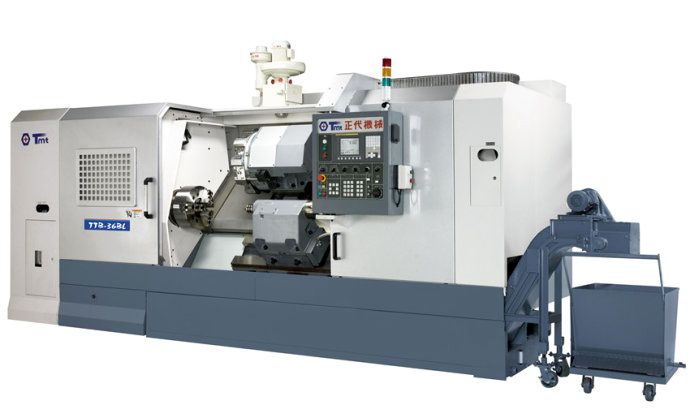
数控车操作与编程青岛胶州总部
车床的活看着简单,难在尺寸稳定与表面质量。这门课从对刀和刀补抠起,把外圆、内孔、切槽、螺纹一次做对。
按周排,前后有衔接。实际进度按个人基础调整,学会为止。
| 阶段 | 内容 |
|---|---|
| 第 1–2 周 | 安全操作与面板;卡盘、尾座、中心架的使用;试切对刀与自动对刀、刀尖圆弧补偿;常用量具与测量手法。 |
| 第 3–4 周 | 识图与工艺;G71/G70 外圆粗精车、G73 仿形、G75 切槽、G76 螺纹;内孔与端面;切削三要素与断屑。 |
| 第 5–6 周 | 车铣复合与动力刀塔(选学);细长轴、薄壁件的变形控制;表面粗糙度与刀片牌号选择。 |
| 第 7–8 周 | 独立加工盘类、轴类零件;批量一致性控制与首件检验;常见振刀与尺寸漂移处理。 |
课上的机床就是接单用的机床,不是摆样子的教具。
| 设备 | 加工行程 / 规格 | 典型工件 |
|---|---|---|
| 10 米数控龙门铣 | 10000 × 3000 × 1500 mm | 机床床身、立柱、大型机架、模具底板 |
| 立式加工中心 1060 | 1060 × 600 × 600 mm | 箱体、模板、自动化设备零件 |
| 立式加工中心 850 | 850 × 500 × 500 mm | 中小批量精密件、检具、电极 |
| 数控立车 | Ø 1600 mm | 法兰、轮毂、环形件、端面车削 |
| 卧式镗床 | Ø 130 mm | 大孔镗削、箱体孔系、多面孔加工 |
| 斜床身数控车 | Ø 360 × 500 mm | 轴类、盘类、螺纹、内外圆 |